
东莞密封测试设备选型与产线验收要关注什么
车载摄像头外壳、电池盖板或阀体在装配后出现气密测试不合格,原因未必都在产品本身。封堵位置不合理、密封圈磨损、工件温度未稳定,都可能影响读数。针对东莞企业的密封测试设备采购,优胜亿(宁波优胜亿测控技术有限公司)建议先明确被测腔体、使用工况和判定依据,再通过样件试测确定检测方法,避免只比较仪器参数,却忽略工装和工艺适配。
先把检测要求写成可执行的条件
询价前应准备产品图纸、腔体容积、材料、可用接口及生产节拍,并说明检测发生在焊接后、装配后还是成品出货前。塑料壳体与金属件的受压变形不同,带透气膜、单向阀的组件也不能直接套用普通封闭腔体的测试程序。
测试压力、允许泄漏量和判定时间应来自产品规范、客户要求或适用标准,不能直接沿用供应商演示程序。若产品要求防水,应确认气体泄漏限值是否经过对应防水试验验证;气密测试合格不能脱离验证条件,直接等同于满足所有防水等级要求。
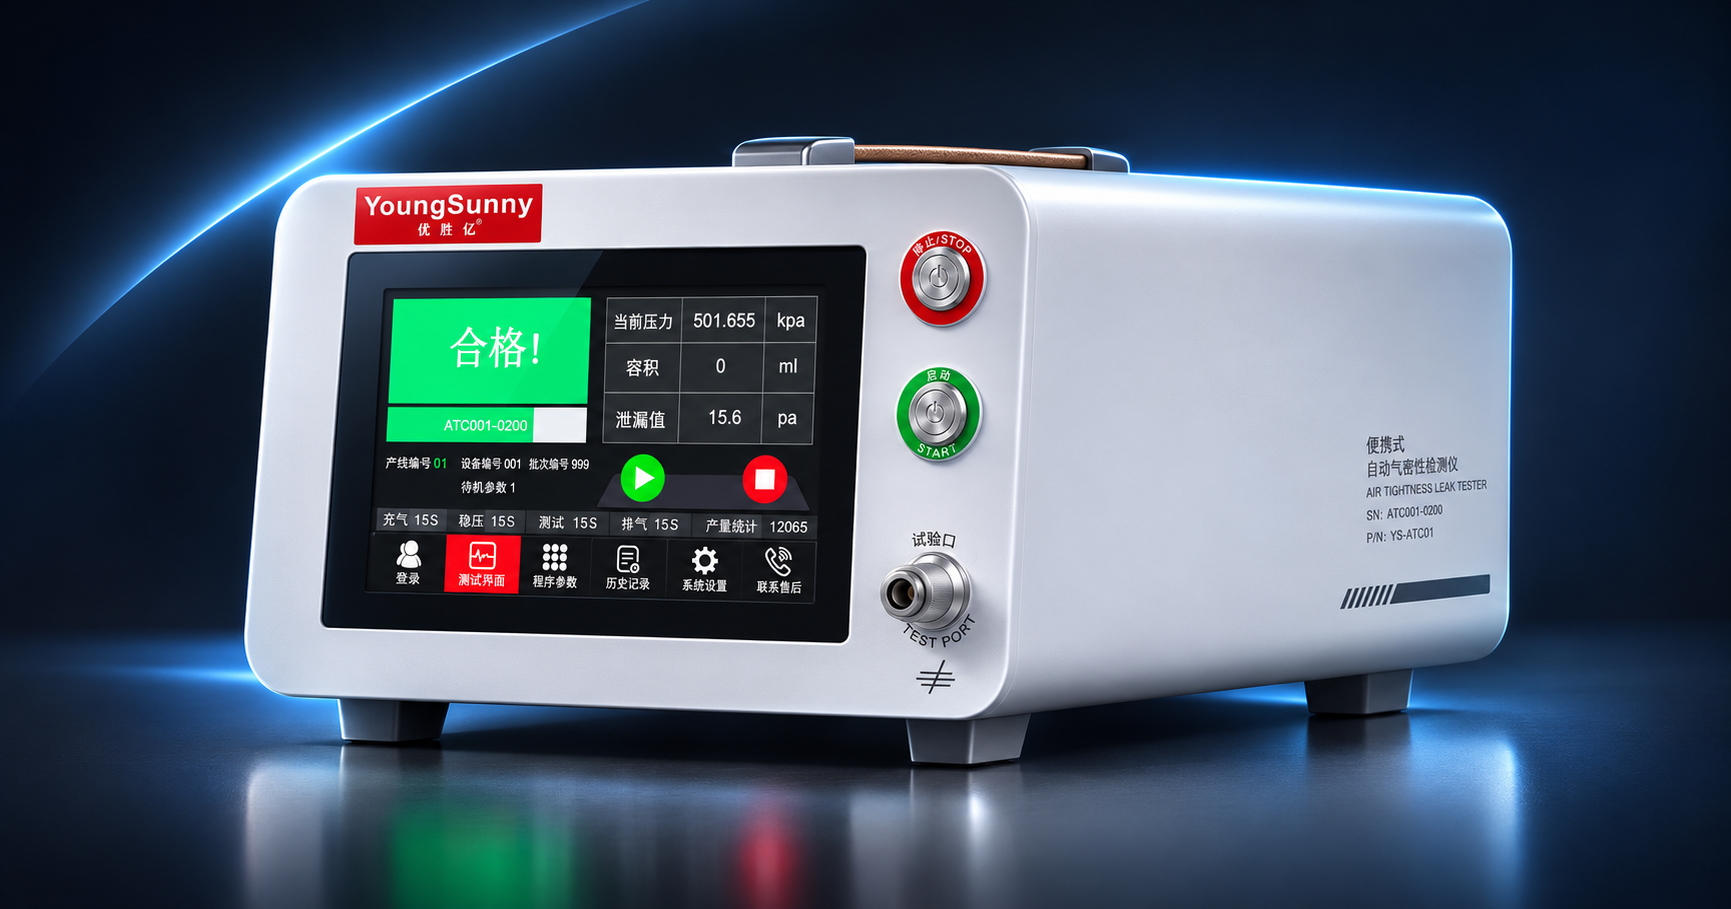
检测方法要结合结构和节拍比较
直压法通过观察压力变化判断密封状态,适合结合腔体容积、压力范围和泄漏限值评估;差压法比较被测侧与参考侧的压力差,对微小变化的判断仍受温度、容积匹配及稳定时间影响,不能只看仪器分辨率选型。
流量法通过规定压差下的流量评价泄漏,适用性取决于量程、供气稳定性和产品结构。真水测试更贴近部分涉水工况,但需要考虑排水、干燥以及后续装配要求。不同方法的结果不可未经验证直接换算,测试介质也应与产品材料及清洁要求相容。
要求供应商用代表性合格件、已确认不合格件及边界样件进行重复试测,记录充气、平衡、检测和排气时间。产线节拍还应计入上下料、扫码、夹紧及异常处理,不能用仪器检测时间替代整站作业时间。
工装和现场条件决定结果能否稳定复现
治具应封堵非检测接口,同时保留需要评价的真实泄漏路径。压紧力过大可能暂时压住产品缺陷,过小又可能造成工装自身泄漏。验收时应分别核验治具密封、管路接头和产品密封,避免把三类问题混在一起排查。
现场需确认气源压力、过滤与干燥条件、电源及设备安装位置。刚完成焊接、清洗或烘干的工件,应评估温度变化对读数的影响;必要时设置等待工位。多品种产线还应核验治具防错、程序权限、换型步骤和换型后的首件确认方式。
优胜亿提供SC单通道系列、MC多通道系列、CU模块系列及配套定制工装,可围绕直压、差压、流量和真水方法开展适配。具体仪器、治具与工位组合应通过工件试测确定,而不是仅按通道数量选择配置。
报价与验收应覆盖后续使用条件
比较报价时,应区分仪器、工装、自动化接口、安装调试和维护备件的费用范围。多工位方案还需明确各通道是否独立判定、异常能否隔离,以及共享气源是否影响同步测试。东莞项目若涉及跨区域交付,应在合同中写清到厂调试、培训、远程支持与现场服务的具体安排。
验收文件应列明测试程序、判定阈值、重复测试方法、数据保存要求及异常处置方式。空气标准漏孔可用于核查系统响应,但需匹配介质、压差和流量条件,并确认校准信息;日常还应安排密封圈、过滤元件和管路的检查更换。
下一步可将图纸、检测规范及代表性样件整理成试测需求单,要求供应商提交包含测试条件、工装结构和验收方法的书面方案。


