东莞气密性测试仪选型与产线验收注意事项
同一批壳体反复测试,泄漏读数却忽高忽低,问题未必出在产品本身。封堵位置偏差、工件温度变化、夹紧变形和气源波动,都可能影响结果。东莞制造企业采购气密性测试仪,应先确认产品的密封要求和现场测试条件,再比较仪器配置,避免设备到厂后反复修改治具与检测程序。
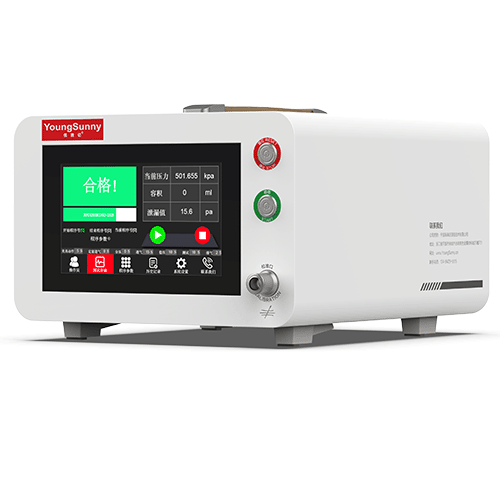
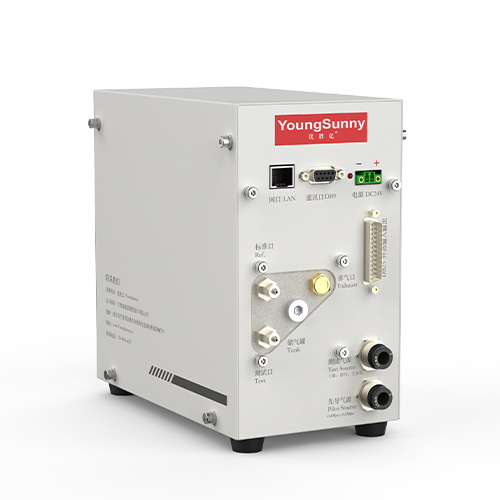
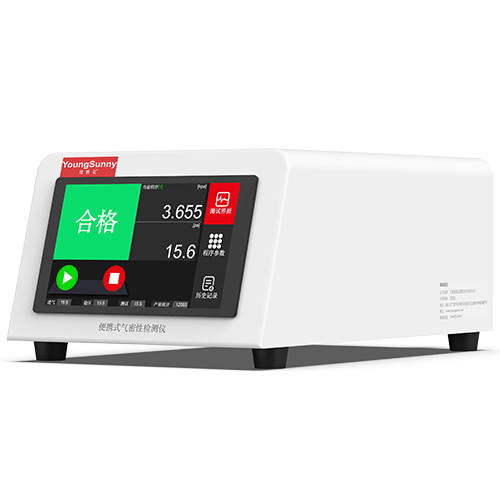
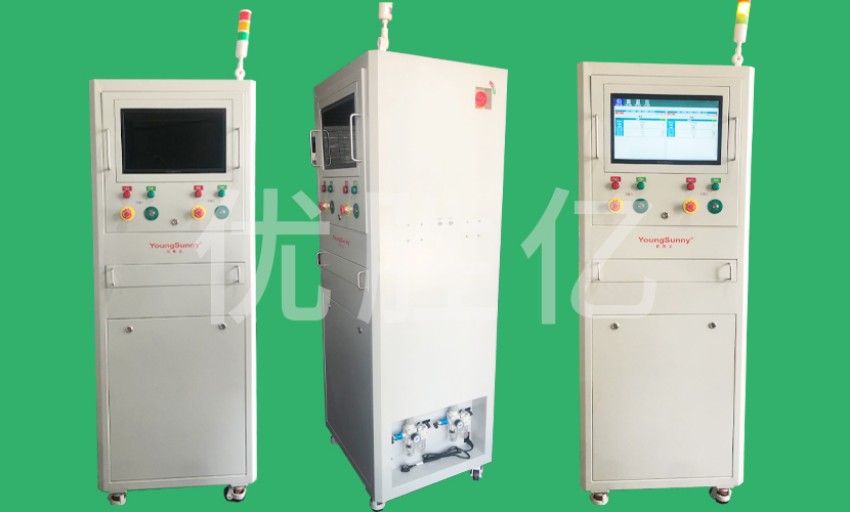
宁波优胜亿测控技术有限公司提供优胜亿SC单通道系列、MC多通道系列、CU模块系列等气密检测产品,以及定制工装和测试模具,并提供设备选型、治具设计、产线适配及售后维护支持。针对具体工件,需要逐项确认检测方式、接口配置和治具方案,不能将系列产品能力直接视为单台设备的交付配置。
先把密封要求转成可执行的测试条件
车载摄像头壳体、电池盖板、阀体等零件,结构、内部容积和使用工况不同,不能直接套用同一套检测参数。询价前应整理产品图纸、待测腔体、允许加压方向、材料及密封位置,并明确检测对象是零件本体还是装配总成,防止工装封堵位置绕过实际需要检查的密封界面。
测试压力、允许泄漏量和判定依据,需要结合产品标准、客户要求或验证结果确定。防水等级要求不能直接等同于某个气体泄漏限值;若计划以气检替代部分水检,应先验证两种方法在目标产品上的判定关联,不能仅凭供应商经验设定门槛。
检测方法要与产品结构、节拍一起评估
直压法通过观察测试阶段的压力变化判断泄漏,适合条件匹配的密闭腔体;差压法比较被测端与参考端的压力差,但仍受温度、容积变化及系统密封状态影响。流量法关注规定压力条件下的气体流量,是否适用需要结合泄漏范围、供气稳定性和产品通道结构判断,不能简单认为某种方法始终更准确。
比较设备时,应区分压力分辨率、测量准确度、重复性和整机检漏能力。显示位数更多,不代表实际能稳定识别更小的泄漏。建议用合格样件、已知不良样件及适配的标准漏孔进行验证,记录连续测试结果,而不是只看一次演示是否合格。
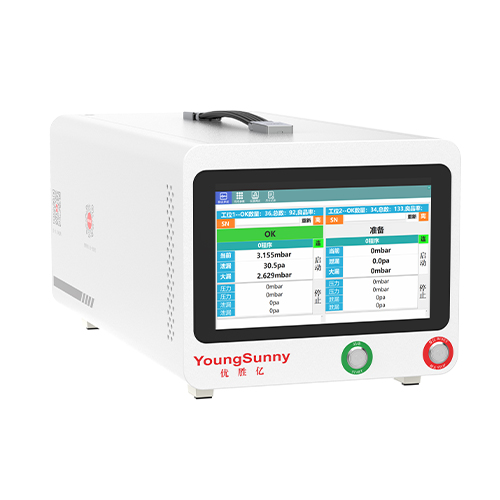
产能核算也不能只计算仪器测量时间。上料、夹紧、充气、平衡、检测、排气和下料共同决定工位节拍。多通道或双工位配置是否有必要,应结合人工操作、共用气路影响和换型频率评估。
治具与现场条件决定结果能否重复
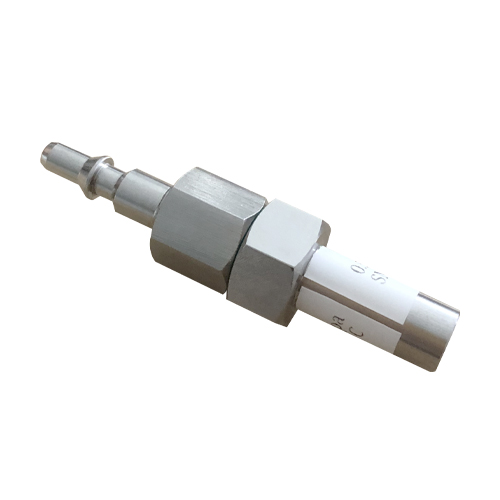
薄壁塑料件受压可能变形,复杂壳体则容易因封堵不到位产生治具泄漏。试样阶段应确认夹紧力、密封圈材质、封堵接触面及易损件更换方式,并区分产品泄漏与工装泄漏。换型频繁的产线,还应核验定位防错、治具更换步骤和程序调用是否方便。
现场需确认压缩空气的洁净、干燥及压力稳定条件,避免水分、油污进入测试气路。刚完成热加工、清洗或烘干的工件,应评估温度变化对压力读数的影响。验收样件不宜只使用供应商准备的样品,还应覆盖正常生产中的尺寸与温度变化。
将交付范围和验收责任写进采购文件
报价应区分仪器、治具、标准漏孔、数据接口、现场调试和后续维护等费用。东莞项目还需明确安装地点、到场调试安排、故障响应方式及备件供应责任;涉及数据追溯的,应约定条码绑定、结果字段、导出格式和系统对接边界。
验收文件应写明测试条件、样件范围、重复测试方法、节拍统计口径及异常处理责任,避免只以设备能够运行作为验收依据。下一步可提交产品图纸、样件及目标节拍,要求供应商形成包含测试条件、治具方案和验收方法的书面试测记录。